O planejamento técnico da fabricação de equipamentos industriais conecta o projeto de engenharia às condições reais de produção.
Antes de iniciar a execução, é necessário definir materiais, tolerâncias dimensionais, sequência de operações e critérios de inspeção. Quando essas informações estão incompletas ou desalinhadas, podem surgir peças incompatíveis, ajustes improvisados e atrasos na entrega.
Um desvio em uma etapa também pode comprometer as seguintes. Um corte fora da medida, uma tolerância mal especificada ou uma alteração de projeto que não chega ao chão de fábrica pode dificultar a montagem e até impedir a instalação do equipamento na planta industrial.
Para reduzir esses riscos, o planejamento deve antecipar as dificuldades de fabricação, estabelecer critérios verificáveis e definir o que cada etapa precisa entregar à próxima.
O que precisa ser definido antes de iniciar a fabricação?
O primeiro passo é consolidar os requisitos do equipamento e as informações necessárias para produzi-lo.
A engenharia precisa verificar se o projeto está suficientemente detalhado e se pode ser executado com os recursos disponíveis.
Essa análise deve contemplar:
- Requisitos de funcionamento: condições de operação, interfaces com outros equipamentos e necessidades específicas da aplicação.
- Desenhos e documentação técnica: dimensões, tolerâncias, materiais, acabamentos e demais especificações de fabricação.
- Condições de montagem: referências de posicionamento, pontos de fixação, acessos e compatibilidade entre componentes.
- Restrições de fabricação: capacidade dos processos disponíveis, necessidade de usinagem, recursos de soldagem e condições de movimentação das peças.
- Critérios de inspeção: características a verificar durante a produção e requisitos para liberar cada etapa.
A revisão de construtibilidade deve envolver tanto os responsáveis pelo projeto quanto os profissionais que executarão a fabricação.
Avaliar como os componentes serão cortados, conformados, soldados, usinados e montados permite identificar dificuldades antes que elas provoquem retrabalho na oficina.
O objetivo não é simplificar o projeto a qualquer custo, mas preservar seus requisitos funcionais e definir uma solução tecnicamente viável para produzi-lo.
Como transformar o projeto em uma sequência de fabricação executável?
Com os requisitos definidos, é preciso converter o projeto em um roteiro de produção. A sequência das operações deve considerar os recursos necessários, as dependências entre processos e as condições para liberar cada componente à etapa seguinte.
Compatibilidade entre desenho, materiais e processos
O detalhamento técnico precisa distinguir as características essenciais ao funcionamento e à montagem daquelas que admitem maior variação.
As tolerâncias dimensionais devem refletir os requisitos funcionais da peça, sem impor restrições desnecessárias nem deixar folgas incompatíveis com o uso previsto.
Referências geométricas claras ajudam a orientar a fabricação e a montagem dos componentes.
Quando as especificações são ambíguas ou incompatíveis com os processos escolhidos, diferentes profissionais podem interpretar o mesmo desenho de maneiras distintas, comprometendo o encaixe do conjunto.
A seleção e a identificação dos materiais também precisam corresponder às especificações do projeto. A rastreabilidade permite conferir se a matéria-prima recebida é a prevista e manter os registros necessários ao longo da produção.
Planejamento de corte, soldagem e usinagem
A ordem das operações deve considerar como cada processo afeta o resultado dos seguintes. Em uma estrutura soldada, por exemplo, o calor pode provocar alterações dimensionais.
Se determinadas superfícies exigirem usinagem de precisão, o planejamento precisa considerar os efeitos da soldagem e da montagem sobre as referências dessas superfícies.
O roteiro de fabricação deve definir os principais cuidados de cada processo:
- Plano de corte: organizar o aproveitamento das chapas e estabelecer as dimensões dos componentes conforme o projeto, prevendo a conferência das peças cortadas.
- Sequência de soldagem: ordenar as uniões e definir os recursos de fixação considerando o acesso às juntas e o controle das deformações.
- Sobremetal e referências de usinagem: quando aplicáveis, prever material e referências suficientes para atingir as dimensões finais após as operações anteriores.
- Roteiro de fabricação: registrar a ordem das operações, os recursos necessários e os critérios de liberação entre etapas.
Essas decisões precisam ser compatíveis entre si. Uma peça pode sair do corte nas dimensões especificadas e, ainda assim, apresentar dificuldades de encaixe após a soldagem se as tolerâncias, as referências e a sequência de fabricação não tiverem sido consideradas em conjunto.
Como integrar engenharia e produção para evitar falhas de execução?
A liberação dos desenhos não encerra a responsabilidade da engenharia.
Alterações de especificação, materiais ou componentes podem afetar operações já programadas, por isso a comunicação com o planejamento e o chão de fábrica precisa continuar durante todo o projeto.
O Planejamento e Controle da Produção (PCP) organiza as atividades conforme os recursos, os prazos e as dependências entre etapas.
Para cumprir essa função, precisa trabalhar com uma lista de materiais coerente com a documentação técnica, roteiros de fabricação atualizados e informações confiáveis sobre o andamento do projeto.
Se uma revisão de engenharia modificar uma dimensão, um material ou uma interface de montagem, os documentos e as instruções afetados devem ser atualizados antes que a mudança seja aplicada na produção.
Também é necessário verificar se existem peças fabricadas ou operações em andamento que precisam ser reavaliadas.
Na prática, a integração depende de quatro controles:
- Controle de revisões: identificação da versão válida dos desenhos e das instruções de produção.
- Disponibilidade de recursos: confirmação de materiais, ferramentas, dispositivos, equipamentos e mão de obra para cada operação.
- Responsabilidades definidas: identificação de quem aprova alterações, verifica requisitos e autoriza a continuidade da fabricação.
- Sequência de atividades: programação compatível com as dependências entre corte, caldeiraria, soldagem, usinagem, montagem e acabamento, conforme o projeto.
Uma área pode executar corretamente sua operação e, mesmo assim, entregar um componente inadequado à etapa seguinte. A prevenção depende de requisitos compartilhados e de uma visão do efeito que cada decisão exerce sobre o conjunto.
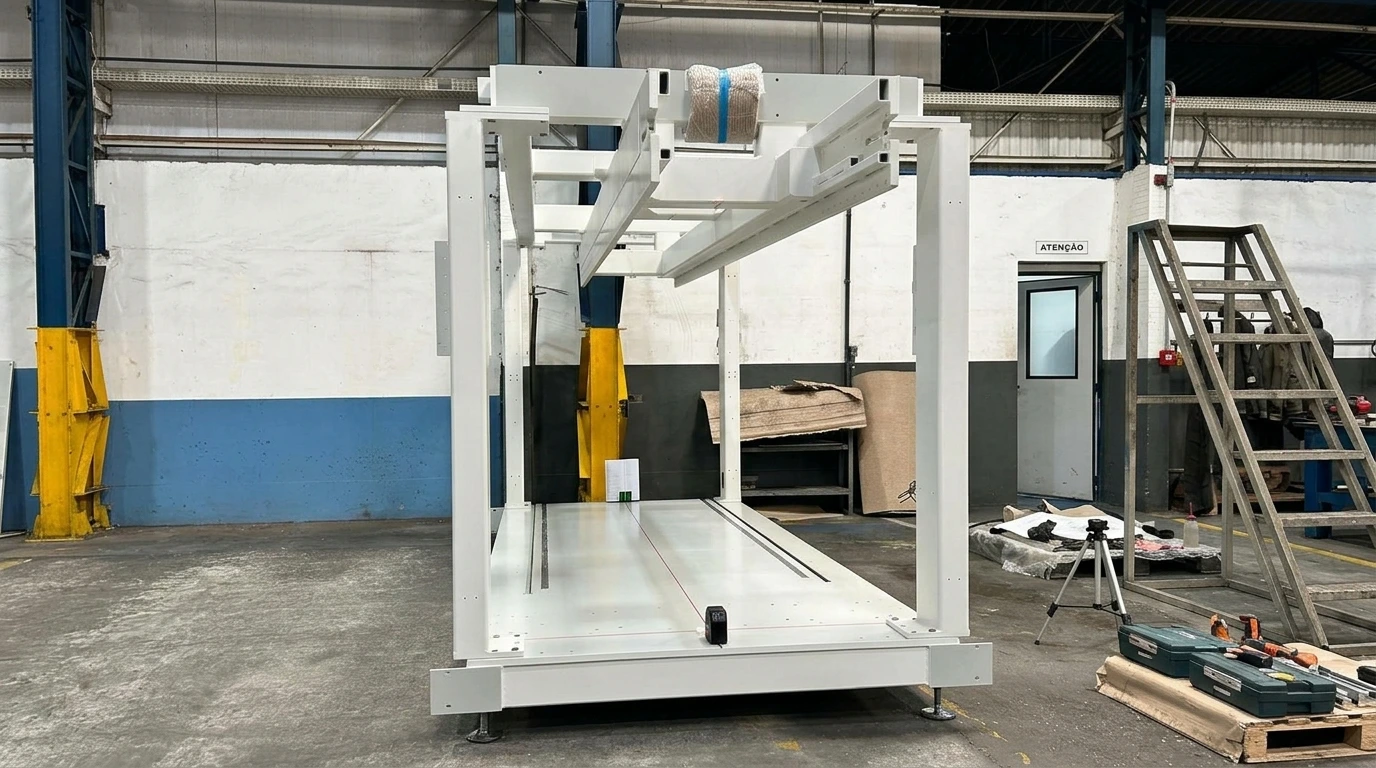
Se uma revisão de engenharia modificar uma dimensão, um material ou uma interface de montagem, os documentos e as instruções afetados devem ser atualizados antes que a mudança seja aplicada na produção.
Por que o controle de qualidade deve acontecer durante a fabricação?
Esperar até que o equipamento esteja completamente montado para inspecioná-lo pode tornar as correções mais complexas.
Nessa fase, o acesso aos componentes pode estar limitado, e a solução de um desvio talvez exija desmontagem ou refabricação.
O controle deve ser distribuído ao longo do processo, com verificações definidas conforme as características críticas e os requisitos do projeto. Assim, a equipe pode identificar e tratar problemas antes que eles avancem para outras operações.
Inspeção dimensional e liberação entre etapas
Cada verificação deve ocorrer em um momento adequado para medir a característica e corrigir eventuais desvios.
Após o corte, por exemplo, é possível conferir as dimensões antes de liberar as peças para a montagem. Na caldeiraria, a geometria do conjunto pode ser inspecionada antes de operações que dificultem ajustes posteriores.
Em lotes de componentes semelhantes, a inspeção da primeira peça pode confirmar se o processo atende aos requisitos antes de ampliar a produção, quando esse controle for adequado à aplicação.
O plano de inspeção e testes deve indicar o que será verificado, em qual etapa, por qual método e segundo quais critérios de aceitação. Os registros documentam os resultados e ajudam a investigar a origem de desvios quando algum requisito não é atendido.
Controle das operações de soldagem
O controle da soldagem precisa considerar os materiais, a geometria e os requisitos do equipamento.
Quando aplicáveis, a Especificação de Procedimento de Soldagem (EPS) e o Registro de Qualificação de Procedimento de Soldagem (RQPS) integram a documentação técnica dos procedimentos utilizados.
Esses documentos não substituem a inspeção das juntas nem eliminam, por si só, defeitos ou deformações. O controle pode incluir acompanhamento da execução, inspeção visual, verificações dimensionais e ensaios previstos para o projeto.
Também é importante conferir a geometria antes de liberar a estrutura para usinagem ou montagem. Detectar um desvio nesse momento pode evitar que ele seja transferido para componentes que já passaram por outras operações.
Como alinhar as aprovações do cliente e a entrega do equipamento?
Parte do retrabalho pode ter origem em requisitos indefinidos, mudanças de escopo ou interfaces que não foram validadas, e não apenas na execução da fabricação.
Se essas questões forem resolvidas somente depois da compra de materiais ou da produção dos componentes, poderão exigir alterações de prazo, custo e documentação.
O planejamento deve estabelecer quais informações dependem da aprovação do cliente, quem responde por cada validação e como as mudanças serão avaliadas antes de seguir para a produção.
As aprovações podem envolver desenhos de conjunto, interfaces com a instalação existente, requisitos de funcionamento e critérios de aceitação.
Quando o projeto exigir análises ou cálculos específicos, eles também devem ser tratados conforme as responsabilidades acordadas.
Antes do envio, a equipe precisa verificar se o equipamento atende aos requisitos definidos para a entrega.
Se previsto no escopo, o Factory Acceptance Test (FAT), ou teste de aceitação em fábrica, permite avaliar o equipamento segundo as condições e os critérios de aceitação estabelecidos para o projeto.
A pré-montagem também pode ser útil quando a configuração permite verificar o encaixe e a compatibilidade dos componentes antes do transporte. Ela não substitui automaticamente os testes funcionais nem as demais verificações previstas no plano de aceitação.
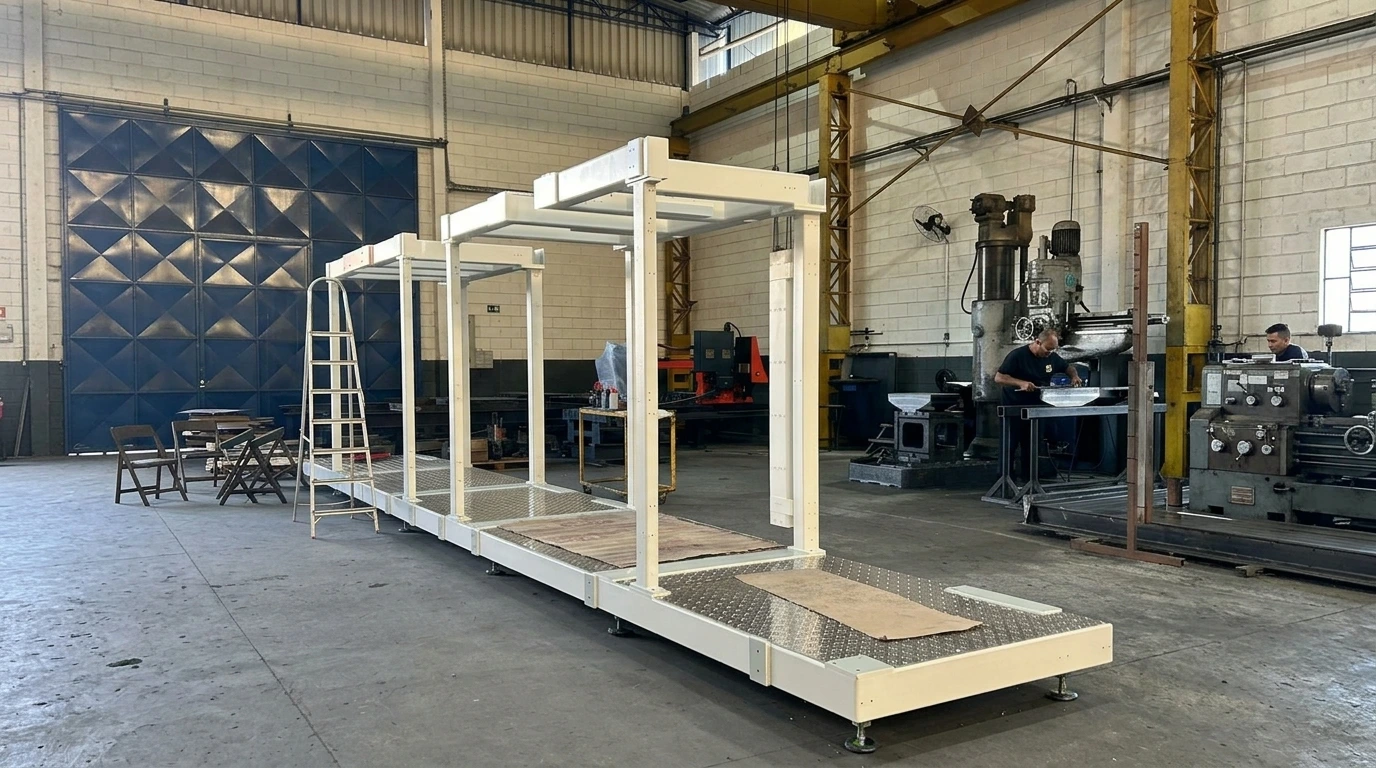
A pré-montagem também pode ser útil quando a configuração permite verificar o encaixe e a compatibilidade dos componentes antes do transporte.
Como o planejamento técnico se conecta ao desenvolvimento de equipamentos industriais?
O planejamento deve acompanhar o projeto desde a definição dos requisitos até a verificação final do conjunto.
Essa continuidade é especialmente relevante no desenvolvimento de equipamentos industriais sob medida, em que dimensões, interfaces, recursos de fabricação e condições de operação variam conforme cada aplicação.
No projeto de um equipamento mecânico industrial, por exemplo, uma tolerância definida na engenharia influencia a usinagem, a sequência de soldagem pode afetar o alinhamento e uma alteração de interface pode exigir a revisão de peças e documentos.
O planejamento precisa antecipar essas relações para evitar que decisões isoladas comprometam a integração do conjunto.
A articulação entre engenharia, caldeiraria, usinagem, montagem e controle de qualidade permite avaliar essas dependências antes da etapa final.
Quando necessário, ferramentas de modelagem e simulação também podem apoiar a análise de condições específicas, desde que sejam adequadas ao problema que precisa ser verificado.
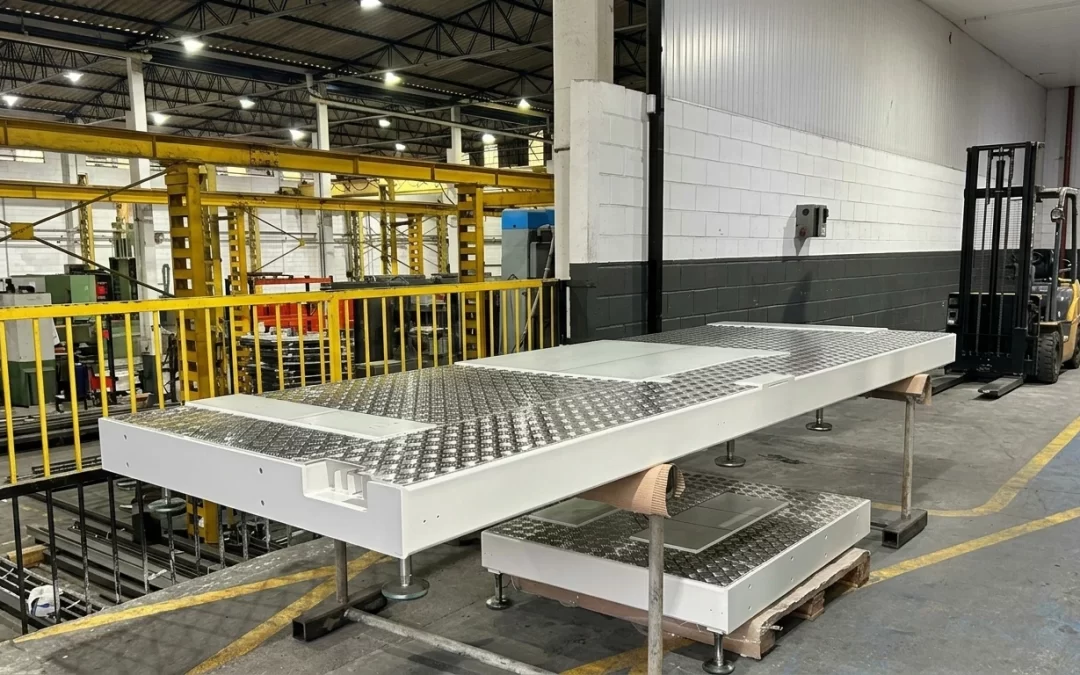
A Femes fabrica peças e conjuntos de equipamentos industriais sob o desenho do cliente, com caldeiraria, usinagem e pintura sob o mesmo teto. Essa atuação pode ser relevante para projetos que exigem coordenação entre diferentes processos de fabricação.
Para avaliar uma solução, comece pelos requisitos do equipamento, pelas interfaces envolvidas e pelos controles necessários ao longo da execução.
Essas definições ajudam a estabelecer as etapas de fabricação, as responsabilidades e os critérios para verificar o resultado.
Explore a atuação da Femes na fabricação de equipamentos industriais e analise as possibilidades para o seu projeto.
André Luiz Alves Perrone iniciou sua trajetória na indústria mecânica em 2001, aos 14 anos, como menor aprendiz na FEMES Ferramentaria. Ao longo de sua carreira, passou por diversos setores da empresa, adquirindo uma visão ampla dos processos industriais e desenvolvendo uma sólida base técnica e operacional.
Em 2015 concluiu a graduação em Engenharia de Produção e, no mesmo ano, fez a transição da operação de máquinas para a área de Planejamento Industrial, ampliando sua atuação no gerenciamento da produção e na otimização de processos.
Em 2020 passou a conciliar as atividades de Planejamento Industrial com a área Comercial, unindo conhecimento técnico e visão estratégica para o desenvolvimento de propostas, relacionamento com clientes e geração de novos negócios.
Atualmente, atua como Gestor Operacional da FEMES Ferramentaria, sendo responsável pela integração das áreas produtivas, planejamento, comercial e operações. Sua trajetória de quase 26 anos na mesma empresa reflete comprometimento, evolução contínua e profundo conhecimento da indústria de usinagem e caldeiraria, sempre com foco em eficiência, qualidade e desenvolvimento sustentável dos negócios.